东莞手板模型全解析:从CNC手板加工到小批量注塑,产品打样的完整路径
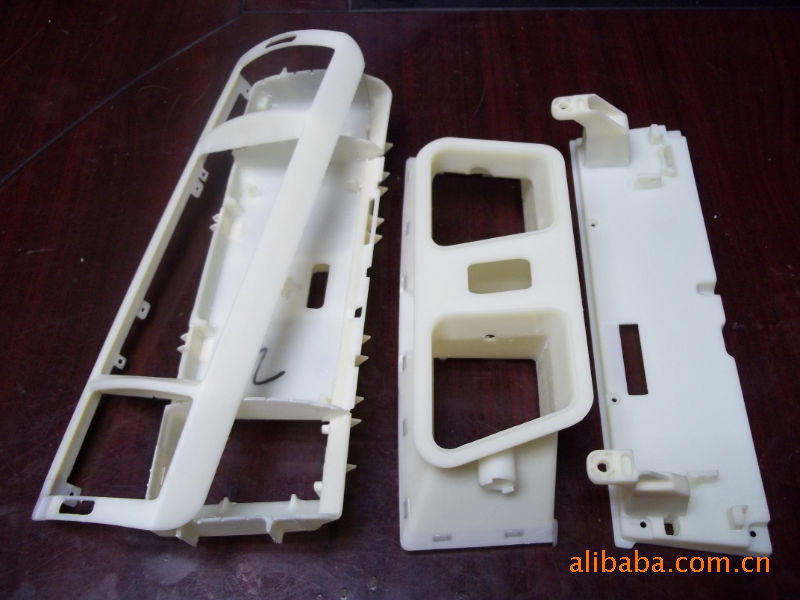
在产品从图纸走向市场的漫长旅程中,手板模型是第一个真正"摸得着"的节点。它决定了设计师的构想能否落地,也决定了后续开模量产的风险有多大。作为国内手板模型制作产业最集中的城市之一,东莞手板厂承接了来自消费电子、家用电器、汽车零部件、医疗器械、照明、仪器仪表等大量行业的打样需求,逐渐形成了一套从CNC手板加工、3D打印手板到硅胶复模、小批量注塑的完整服务体系。本文围绕东莞手板模型这一主题,梳理工艺、材料、流程与选厂要点,帮助硬件团队少走弯路。
一、手板模型到底是什么,它在产品开发中承担什么角色
手板,行业内也常称为"首板""样板"或"原型件",指的是在产品正式开模之前,根据三维图纸或工业设计文件制作出来的少量实物样件。它的价值并不只是"好看",而是把抽象的设计参数变成可以被检验的实体。
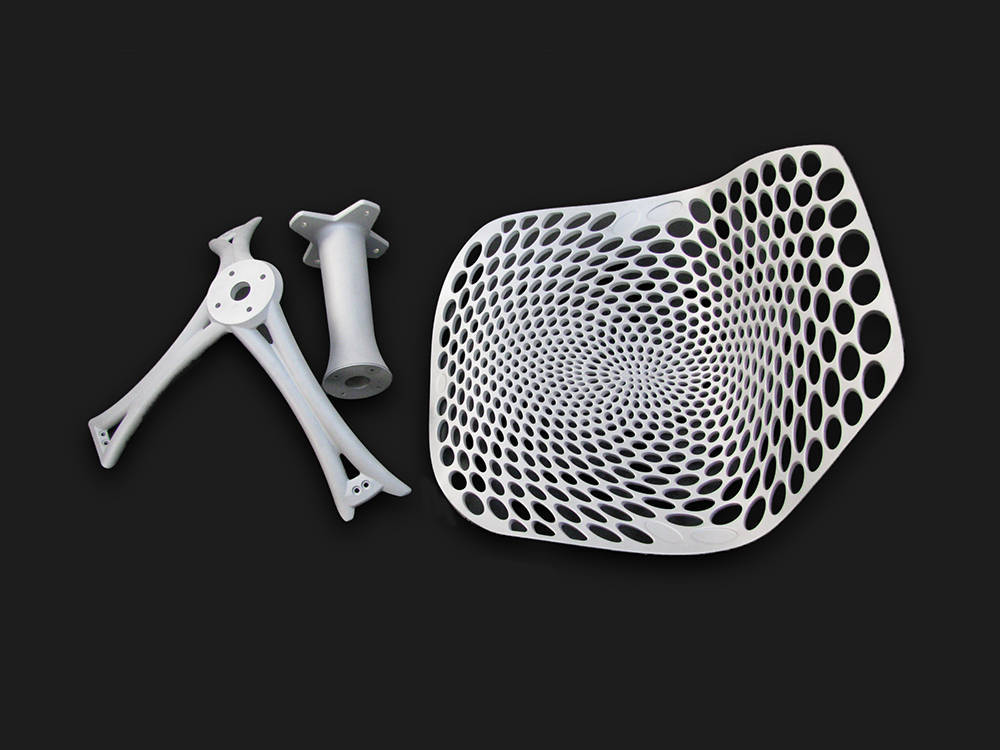
具体来说,手板模型通常承担以下几项任务:
- 结构验证:装配关系、卡扣配合、螺丝柱强度、内部空间是否干涉,只有实物才能暴露问题。
- 外观评审:曲面过渡、分模线位置、表面处理工艺(如蚀纹、喷砂、电镀、IMD)是否达到设计预期。
- 功能测试:散热、防水、跌落、按键手感、传动机构的可靠性,都需要样件参与测试。
- 市场与客户确认:展会样机、客户提案、众筹拍摄、投资路演,都需要有质感的手板撑场面。
- 开模前的成本控制:一次结构失误可能导致整副模具报废,手板的费用往往只是模具费用的一小部分。
可以说,产品打样阶段的投入,是用最低的成本换取最高的确定性。
二、东莞为什么能成为手板模型制作的产业聚集地
东莞的手板行业并不是孤立存在的,它与珠三角的模具、五金、塑胶、电子、表面处理等配套体系高度绑定。这种聚集带来了几个直接优势:
- 供应链半径短:钢材、铝材、工程塑胶板材、标准件、表面处理厂大多在几十公里范围内,打样周期因此明显压缩。
- 工艺门类齐全:从三轴、四轴到五轴CNC,从SLA、SLS到SLM金属打印,从硅胶复模到低压灌注、小批量注塑,几乎可以在一地完成全部工序。
- 工程经验密集:长期服务家电、汽车零部件、医疗器械、消费电子等行业,工程师对各类结构的可制造性有较深积累。
- 响应速度快:多数东莞手板厂可以做到24小时内报价、3至7天交付,急件甚至可以压缩到48小时。
正因为如此,"东莞手板模型"在采购与研发圈里,逐渐成为一个带有质量与效率含义的标签。
三、主流的几类手板模型制作工艺
1. CNC手板加工
CNC手板加工是目前精度与质感综合表现最稳定的方式。通过数控机床对塑胶板材或金属块料进行切削,可以得到接近注塑件的外观与强度。常用的塑胶板材包括ABS、PC、PMMA(亚克力)、POM、PA(尼龙)、PP、PEEK等;金属方面则以铝合金、不锈钢、黄铜、镁合金为主。
CNC手板的优点很明确:尺寸精度高、表面可抛光、可做螺纹与装配结构、材料性能接近最终件。缺点是复杂曲面加工耗时较长,材料利用率偏低,单件成本相对较高,更适合中小尺寸、结构复杂、对强度和外观要求高的产品。
2. 3D打印手板
3D打印手板适合早期验证与复杂结构快速成型。SLA光固化适合外观件和精密小件,表面细腻;SLS选择性激光烧结无需支撑,适合功能结构和装配验证;FDM成本低但层纹明显,多用于概念确认;SLM与DMLS则用于金属手板,如航空件、医疗植入器械、复杂流道模具镶件等。
3D打印的短板在于材料性能与批量一致性,因此它常与CNC、复模工艺组合使用,形成"打印验证结构、CNC出外观件、复模出小批量"的组合打法。
3. 硅胶复模与真空复模
当客户需要10到100件左右、外观与手感接近注塑件的样件时,硅胶复模往往是性价比最高的选择。做法是先用手板母件翻制硅胶模具,再在真空环境下灌注PU树脂。通过调整树脂配方,可以模拟ABS、PP、PC、软胶等多种材料的硬度与韧性,还能做透明件、阻燃件和不同颜色的外观件。
硅胶复模的模具寿命通常在20到30次左右,适合小批量的市场测试、试销与展会备货。
4. 抄数设计(逆向工程)
对于只有实物、没有三维图纸的产品,抄数设计是常见的前置环节。通过三维扫描仪获取点云数据,再经逆向建模还原为可编辑的CAD模型,最后用于修改、开模或再设计。这项服务在旧款产品改良、竞品分析、进口件国产化替代中应用广泛。
四、塑胶手板与五金手板的材料与选型思路
材料选择直接决定手板的功能定位,通常可以按用途来划分:
- 外观验证件:ABS、PMMA、PC,便于抛光、喷油、电镀、丝印、镭雕。
- 结构强度件:PA+玻纤、POM、PC、铝合金,用于承力、耐磨、耐冲击场景。
- 透明或光学件:亚克力、PC、COC,用于导光板、灯罩、透镜类产品。
- 耐高温或耐化学件:PEEK、PEI、PTFE,常见于汽车发动机舱件、医疗与化工设备。
- 软胶与包胶件:TPU、TPE、硅胶,用于手柄、密封圈、减震件,可通过复模实现双色效果。
- 五金手板:铝合金、不锈钢、黄铜、钛合金,用于手机中框、散热结构件、紧固件、精密仪器外壳。
实际项目中,很多产品是塑胶件与五金件的组合,比如家电外壳配金属支架、医疗器械塑胶壳配不锈钢接头,这就要求手板厂同时具备CNC加工、钣金、焊接与表面处理能力。
五、从图纸到样件:东莞手板模型的典型制作流程
- 需求沟通与报价:提供3D图纸(STEP、IGES、STP等格式)、2D图纸、外观要求、数量与交期。
- 可制造性评审:工程师检查壁厚、拔模、圆角、倒扣、装配间隙,提出优化建议。
- 工艺方案确认:确定用CNC、3D打印还是复模,明确材料、颜色与表面处理方式。
- 编程与加工:CNC编程、备料、粗加工、精加工、电火花(如需)、攻牙与去毛刺。
- 表面处理:打磨、抛光、喷砂、喷油、电镀、氧化、拉丝、丝印、镭雕等。
- 组装与检测:装配试装、尺寸复测(卡尺、二次元、三次元)、功能测试。
- 包装出货:按客户要求分件包装,附检测报告与实物照片。
规范的手板厂会全程留档,包括加工参数、检测数据与修改记录,方便后续开模时追溯。
六、手板模型在各行各业的实际应用场景
手板服务的下游行业极其分散,这也是东莞手板厂订单结构相对稳定的原因:
- 家用电器与家居:空调面板、洗衣机内桶、吸尘器壳体、智能马桶盖、家具五金件。
- 汽车与新能源汽车:车灯透镜、内饰件、格栅、充电枪外壳、电池模组支架、轻量化铝合金件。
- 医疗器械:监护仪外壳、雾化器结构件、手术器械手柄、卫生材料包装容器。
- 消费电子与通信设备:手机中框、耳机充电仓、路由器外壳、智能穿戴结构件。
- 照明与电气:灯具外壳、导光件、开关面板、输配电壳体、电池包结构件。
- 仪器仪表与工业自动化:传感器外壳、光学仪器镜筒、机器人关节件、工装夹具。
- 包装与日化:瓶盖、泵头、礼盒结构、化妆容器、日用化工产品外壳。
- 食品与饮料机械:灌装线配件、输送轨道、食品级塑胶件(需符合食品接触材料要求)。
不同行业对手板的关注点差别很大:医疗看重洁净与灭菌耐受,汽车看重耐温与阻燃,家电看重外观与成本,工业设备看重精度与耐用性。因此,选择有对应行业经验的东莞手板厂,往往比单纯比价更重要。
七、小批量注塑:从手板走向量产的关键一步
当手板验证通过,距离大批量开模之间,通常还有一段"模糊地带":订单量不大,开钢模不划算;但复模件的材料性能与结构强度又无法完全代表注塑件。此时小批量注塑就派上用场。
常见做法包括使用简易模、软模、铝模或快速钢模,模具成本与周期都低于正式量产模具,产量一般在几百到几千件之间。它可以帮助企业完成试销、众筹交付、客户送样、法规认证与小规模上市。等多批次需求稳定后,再开正式模具,风险会小很多。
八、如何挑选一家靠谱的东莞手板厂
手板行业门槛看似不高,但真正拉开差距的是工程能力与交付稳定性。筛选时可以从以下几个维度入手:
- 工艺覆盖:是否同时具备CNC、3D打印、复模、钣金与表面处理能力,避免多厂拼单导致的责任不清。
- 设备与精度:三轴、四轴、五轴机床配置,是否有三次元测量设备,能否提供尺寸报告。
- 工程团队:是否有专职工程师做DFM评审,能否主动指出设计缺陷而非被动照图加工。
- 保密机制:是否签署保密协议,图纸与数据是否有管理流程,这对消费电子与医疗器械客户尤为重要。
- 交付口碑:看历史案例、样件实物与客户行业分布,而不是只看报价单。
- 报价透明度:材料费、加工费、表面处理费、组装费是否分项列明,是否可能中途加价。
九、常见问题解答
Q:东莞手板模型的交期一般多久?
常规CNC手板3至5个工作日,简单3D打印件1至2天,硅胶复模5至7天,具体取决于结构复杂度、表面处理要求与订单排队情况。
Q:手板能做表面处理吗?
可以。喷油、喷砂、电镀、氧化、拉丝、丝印、镭雕、IMD、蚀纹等工艺都能在手板上实现,效果接近量产件。
Q:手板件和最终注塑件会有差别吗?
会有一定差异,主要体现在材料性能、缩水率与表面细节上。经验丰富的厂家会通过选材与工艺补偿尽量缩小差距,并在报告中说明。
Q:只做一件也接单吗?
多数东莞手板厂接受单件打样,但单件成本会明显高于批量价格,建议一次性把需要验证的零件打包询价。
结语
手板模型从来不是产品开发中可有可无的一环,它是设计与量产之间的桥梁,是风险最小、收益最直接的一次投资。东莞手板模型产业之所以能在全国占据重要位置,靠的不是单一工艺,而是CNC手板加工、3D打印手板、硅胶复模、抄数设计、五金手板与小批量注塑等能力的组合,以及背后完整的珠三角制造配套。对于正在推进新产品的团队而言,找对一家懂结构、懂材料、懂工艺边界的手板厂,往往能让整个研发周期缩短数周甚至数月。
无论是消费电子、家用电器、汽车零部件,还是医疗器械、照明与工业自动化设备,从一张三维图纸到一个可以拿在手里反复推敲的样件,这条路走稳了,后面的量产才有底气。