东莞手板模型全解析:从CNC手板加工到小批量注塑的落地路径

一款新产品从图纸走到货架,中间隔着无数次试错。而在所有试错环节里,手板模型是最先被推上台面、也最容易被低估的一环。它既不是最终产品,也不是简单的模型玩具,而是设计意图与制造现实之间的第一次正面碰撞。在东莞,这门生意已经沉淀了二十多年,从最初的几台铣床、几台车床,发展到今天CNC手板加工、3D打印手板、硅胶复模、抄数设计、小批量注塑等工艺并行的一整套快速成型加工体系。可以说,珠三角电子、家电、汽车零部件、医疗器械等行业每一次产品迭代的背后,几乎都能找到东莞手板厂的身影。
手板模型到底解决什么问题
很多刚入行的结构工程师会有个疑问:三维软件里已经能做运动仿真、能做干涉检查、能渲染出照片级的图片,为什么还要花几千甚至几万块钱去做一个实物?答案在于,软件模拟不了真实世界的全部变量。
装配公差在理论上可以精确到小数点后三位,但塑胶手板注塑出来之后,缩水率、翘曲、结合线会不会让两个零件装不进去,只有拿到手上才知道。外观件的表面处理更是如此——同样的晒纹参数,在ABS上和PC上做出来手感完全不同;电镀、喷油、拉丝、IMD,图纸上的色号跟实物往往差着一大截。还有人体工学握感、按键行程、卡扣弹性,这些都需要一个能拆能装、能摔能压的实物来验证。
所以手板模型制作的核心价值,并不只是"看个样子",而是把设计风险提前暴露出来。改一张图纸的成本几乎为零,改一套模具的成本可能是几万到几十万。手板就是那个用最小代价换取最大信息量的环节。
东莞手板厂的产业土壤
东莞做手板模型有天然的便利。这座城市本身就是全球电子信息和制造业的密集区,周围半小时车程内,能找到塑胶原料商、五金加工厂、表面处理厂、模具厂、电子元器件市场。一个手板项目从下单到交付,涉及CNC加工、打磨、喷油、丝印、电镀、组装等十几道工序,在别的地方可能要外发到三四个城市,在东莞基本可以在本地闭环。
更关键的是人才。手板行业是个手艺活,CNC编程师傅对刀路的理解、打磨师傅对面感的把握、喷油师傅对色差的判断,这些经验很难速成。东莞手板厂聚集了大量从模具厂、玩具厂、电子厂转过来的技术工人,他们对各类产品的结构特征有直观认知,看一眼图纸就能判断哪里容易变形、哪里需要加支撑。
加上这些年下游行业的变化——消费电子更新周期缩短到半年、新能源汽车零部件迭代加快、智能家居品类爆发、医疗器械和小家电不断推新——对产品打样的速度和频次提出了更高要求。东莞手板模型行业正是在这种高强度需求中被反复锤炼出来的。
主流工艺怎么选:CNC、3D打印还是硅胶复模
客户咨询时问得最多的一句话是:"我这个件,用哪种工艺做合适?"其实没有标准答案,要看用途、数量、精度要求和外观要求。
CNC手板加工是目前最主流的塑胶手板和五金手板制作方式。通过数控机床对ABS、PC、PMMA、POM、尼龙、铝合金、黄铜等材料进行减材切削,优点是材料真实、强度接近量产件、表面处理后外观效果好,可以直接做装配测试和功能验证。缺点是复杂曲面和深腔结构加工受限,需要拆件拼装,成本相对较高。适合外观验证件、结构功能件、小批量试装件。
3D打印手板这几年普及很快,SLA光固化、SLS尼龙烧结、FDM熔融沉积各有适用场景。它的优势在于形状自由度极高,内部镂空、复杂晶格、一体化结构都能一次成型,交期短,适合早期概念验证和结构确认。但打印件的材料性能通常弱于CNC件,表面有层纹,做高光外观件需要大量后处理,尺寸精度也略逊一筹。所以它更多扮演"快"的角色,而不是"准"和"像"的角色。
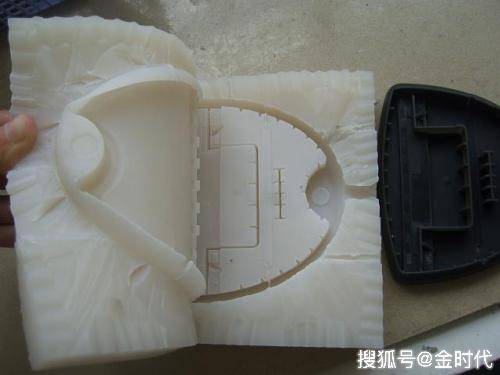
硅胶复模是介于手板和量产之间的过渡方案。先用CNC或3D打印做出原样,再翻制硅胶模具,然后真空浇注PU或类似材料。一套硅胶模通常能翻20到50件,成本远低于开钢模,交期一般三到五天。适合小批量试产、市场样品、展会样机。缺点是材料选择有限,精度和一致性不如注塑件。
抄数设计则是逆向工程的一环。当客户手上只有实物样品、没有三维图纸时,通过三坐标测量或激光扫描获取点云数据,再重建可编辑的CAD模型,之后才能进入正常的手板模型制作流程。这在仿制改进、老产品升级、竞品分析中非常常见。
塑胶手板与五金手板的差别
塑胶手板主要看外观和装配。ABS是最常用的材料,易加工、易打磨、可电镀;PC透明度好、强度高,适合做透明件和承力件;PMMA俗称亚克力,做导光柱、透明面板效果出色;POM耐磨自润滑,适合做齿轮、滑块;尼龙韧性好,适合做卡扣和活动铰链。表面处理上,喷油、丝印、移印、电镀、镭雕、拉丝、晒纹都可以在手板阶段实现,做到接近量产效果。
五金手板则更关注力学性能和加工精度。铝合金6061、7075是主力材料,可做阳极氧化、喷砂、拉丝、导电氧化等处理;不锈钢用于需要耐腐蚀或高强度的场合;黄铜、紫铜多用于散热件和导电件;还有钛合金、镁合金用于高端结构件。CNC加工五金手板时,装夹方式、刀具选择、切削参数直接决定最终精度,经验不足很容易出现变形和振刀纹。
有些产品是塑胶和五金混合结构,比如带金属支架的智能音箱、带铝边框的平板设备,这时候就需要两套工艺配合,还要考虑金属件与塑胶件的配合公差、热膨胀差异、装配顺序。这类项目最能体现一家东莞手板厂的综合能力。
从手板到量产:小批量注塑的桥梁作用
手板确认之后,很多客户并不会立刻投入大模具。原因很简单:市场还没验证,几十万的模具费砸下去风险太大。这时候小批量注塑就成了理想的过渡方案。
小批量注塑通常采用简易模、软模或铝模,模具成本只有钢模的几分之一,交期从一个月压缩到一两周,产量可以从几百件做到几千件。产品可以真实注塑成型,材料、缩水、结合线、表面纹理都与量产件高度一致,用来做市场试销、渠道铺货、众筹发货、工程验证都非常合适。等销量跑通、设计冻结之后,再开钢模正式量产,前期投入的铝模成本也基本能被摊薄。
这条"手板模型—硅胶复模—小批量注塑—大批量注塑"的路径,如今已经是珠三角硬件创业团队的标准打法。
手板模型制作中容易踩的坑
- 只给3D不给2D图纸。很多关键信息,比如公差要求、表面处理区域、装配基准、材质牌号,在三维模型里常常表达不清。缺少2D图,加工方只能凭经验猜,返工概率大幅上升。
- 盲目追求高精度。把所有尺寸都标±0.02mm,既推高成本,也没有必要。真正需要严控的往往只有几个配合尺寸,其余可以放宽容差。
- 忽略脱模和加工可行性。设计时没考虑拔模角度、刀具可达性、最小壁厚,做手板时就要拆件拼接,颜色和质感会出现差异。
- 外观件只提供色号。不同材料、不同表面工艺对颜色的呈现差异很大,最好提供实物色板或Pantone号,并做好首件确认。
- 交期压得太紧。手板是手艺活,打磨、喷油、装配都需要时间。合理排期比一味催单更能保证质量。
手板模型在下游行业中的典型应用
消费电子领域,手机周边、TWS耳机、智能手表、充电器外壳,几乎每一代都要经过多轮CNC手板加工和3D打印手板验证。家用电器领域,小家电外壳、厨房电器面板、扫地机器人结构件,对注塑件的外观和装配要求很高,手板阶段就要把晒纹和分型线确定下来。
汽车与新能源汽车领域,内饰件、车灯导光件、传感器壳体、电池模组支架,往往需要五金手板与塑胶手板配合。医疗器械领域对精度和材料安全性要求严苛,手板阶段常需做生物相容性材料的验证。仪器仪表、工业自动化设备的外壳和控制面板,则更看重钣金件与塑胶件的组合精度。此外,玩具、化妆品包装、照明灯具、通信设备、安防产品、母婴用品等行业,也都是东莞手板厂服务的主要客群。
怎么挑一家靠谱的东莞手板厂
第一看工艺覆盖度。只会CNC的厂,遇到复杂结构就得外发;只会3D打印的厂,做不了高光外观件。能同时提供CNC手板加工、3D打印、硅胶复模、小批量注塑、抄数设计的一站式服务商,通常沟通成本更低、项目衔接更顺。
第二看设备与团队。三轴、四轴、五轴CNC的数量和规格,决定了大件和复杂曲面件的加工能力;编程、打磨、喷油、装配人员的配置,决定了交付质量的稳定性。
第三看沟通响应。报价单是否列明材料、工艺、表面处理、工期、验收标准,工程师能否在图纸阶段就指出潜在问题,这些细节比价格更能说明一家厂的专业程度。
第四看保密与品控。产品打样阶段往往涉及客户的核心设计,签署保密协议、实行分区管理、建立首件确认和全检出货流程,都是基本要求。
湘博迩手板(xbesb.com)扎根东莞制造业圈,围绕东莞手板模型、CNC手板加工、3D打印手板、硅胶复模、小批量注塑、抄数设计等业务,为电子、家电、汽车、医疗、仪表等行业的客户提供从图纸到实物的完整落地支持。对于正在推进新项目的团队来说,与其在设计软件里反复纠结,不如尽早做出一件真实的手板,让问题暴露在成本最低的时候。
写在最后
制造行业的竞争,本质上是迭代速度的竞争。谁能更快地把想法变成实物、更快地拿到市场反馈、更快地修正设计,谁就更有可能跑在前面。手板模型看起来只是产品开发链条上的一小段,却决定了后面模具、注塑、量产环节的方向是否正确。选对一家懂工艺、懂行业、响应速度快的东莞手板厂,往往比压低几个点的报价更有价值。