东莞手板模型:从一张图纸到可装配样机的制造业加速器

在新产品正式开模之前,几乎所有硬件企业都要经历同一道关卡——把图纸变成看得见、摸得着、装得起来的实物。这个实物,业内称之为手板。而在全国的手板供应版图上,东莞手板模型始终占据着举足轻重的位置。无论是消费电子、家用电器,还是汽车零部件、医疗器械、工业自动化设备,越来越多的研发团队把产品打样的第一站放在东莞,原因并不复杂:产业链密集、工艺齐全、交期可控、报价透明。
湘博迩手板扎根于这一产业集群,长期为各行业客户提供CNC手板加工、3D打印手板、硅胶复模、小批量注塑、抄数设计等一站式服务。本文不谈空泛的概念,而是从工艺选择、行业适配、流程管理几个角度,把东莞手板模型这件事讲透。
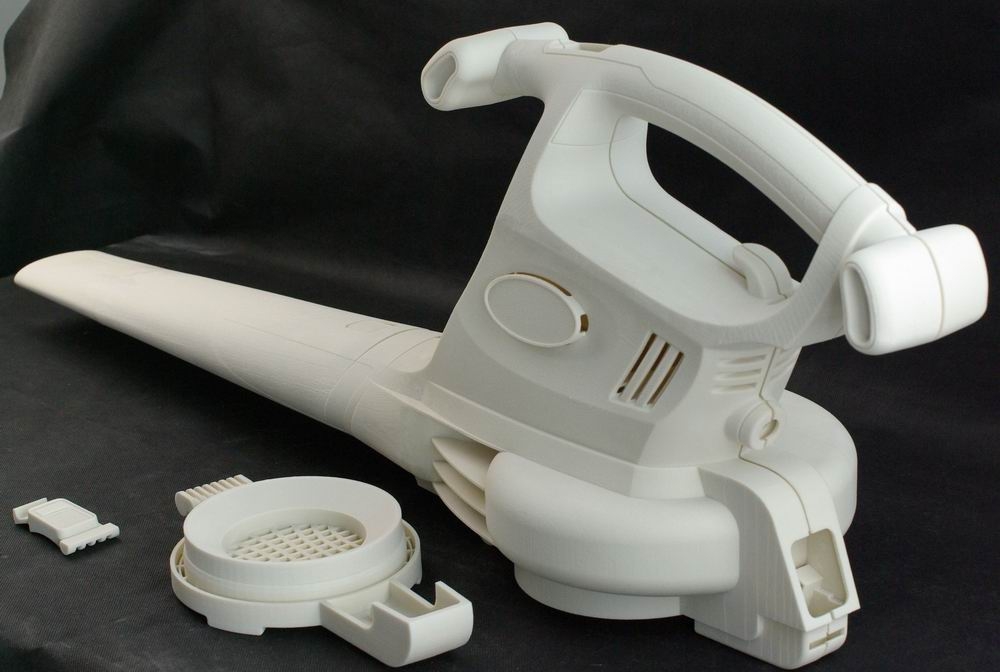
手板模型到底是什么,为什么研发环节绕不开它
手板,也叫首板、样板,指在产品完成结构设计但尚未开模量产之前,通过CNC加工、3D打印或其他快速成型加工方式制作出来的功能样件或外观样件。它的价值体现在三个层面:
- 验证结构可行性。装配干涉、卡扣强度、螺丝柱位置、壁厚均匀性,这些问题在三维软件里往往看不出来,只有实物装配一遍才会暴露。
- 验证外观与手感。表面处理是喷哑光还是高光、蚀纹粗细是否合适、按键行程是否跟手,手板模型制作阶段就能给出直观答案。
- 降低开模风险。一套塑胶模具动辄数万到数十万,若结构存在缺陷,改模成本和时间损失远超手板费用。先做手板,本质上是用小成本换取确定性。
此外,手板还承担着展会样机、客户提案、众筹拍摄、认证送检、投资路演等用途。很多项目组在产品打样阶段才发现,手板不只是"看一眼"的样品,而是推动项目立项、融资、下单的关键道具。
主流手板工艺怎么选:CNC、3D打印、硅胶复模与快速模具
CNC手板加工
CNC手板加工是目前应用最广的工艺。原理是用数控机床对整块材料进行切削,可加工ABS、PC、PMMA、POM、尼龙、铝合金、黄铜、不锈钢等多种塑胶与五金材料。它的优势在于:
- 尺寸精度高,一般可达±0.05mm,精密件可进一步收紧;
- 表面质量好,配合打磨抛光,外观件可以做到接近注塑件的光泽度;
- 材料性能接近最终量产件,能真实反映强度、韧性、耐温表现;
- 适合中大型壳体、透明件、螺纹结构、细长薄壁件。
塑胶手板与五金手板在加工策略上有明显差异。塑胶件要考虑切削热导致的变形,通常采用分层轻切削、对称去料;五金件则更关注刀具磨损、装夹刚性和后续表面处理,如阳极氧化、电镀、喷砂、拉丝等。
3D打印手板
3D打印手板适合结构复杂、内部镂空、传统刀具难以触及的零件。SLA光固化打印表面细腻,适合外观验证;SLS尼龙打印强度较高,适合功能测试和小批量结构件;FDM成本低、速度快,常用于早期概念模型。3D打印的短板在于材料选择相对有限、各向异性明显、大尺寸件易变形,因此在高精度装配验证上,往往与CNC工艺搭配使用。
硅胶复模(真空浇注)
当需要的样件数量从一两件上升到十几件甚至几十件时,硅胶复模是性价比很高的选择。做法是用CNC或3D打印出原型件,翻制硅胶模具,再在真空环境下浇注PU树脂。它可以复制出接近注塑效果的外观件,也能调整树脂配方得到软硬不同的手感,适合小批量试产、市场测试和展会备货。
小批量注塑与快速模具
如果产品已经准备上市,需要几百到几千件的试产数量,小批量注塑更合适。采用简易钢模或铝模,配合标准模架,可以在控制成本的前提下拿到真正注塑成型的零件,材料、缩水率、表面纹理都与量产一致,是衔接手板与大批量生产之间的桥梁。
抄数设计:逆向工程的起点
抄数设计,也就是三维扫描加逆向建模。常见场景有三类:一是客户只提供实物样品,没有原始图纸;二是需要对已有产品做改良设计;三是模具修复或零件替换。通过激光扫描或结构光扫描获取点云数据,再由工程师重建曲面、修正公差、输出可加工的3D图档,最后进入CNC或3D打印环节。
需要注意的是,抄数不是简单的复制。优秀的工程团队会在逆向过程中同步优化拔模角、加强筋布局和装配余量,让复刻出来的零件比原件更易加工、更适合量产。
手板模型服务的下游行业有多广
手板模型制作几乎覆盖了整个制造业的新品研发环节,不同行业对手板的关注点差异很大:
- 家用电器与消费电子:关注外观质感、按键手感、散热风道、内部堆叠,常用塑胶手板配合五金结构件。
- 汽车与新能源汽车零部件:关注耐温、阻燃、装配精度,涉及内饰件、车灯透镜、充电枪壳体、电池模组支架等。
- 医疗器械与卫生材料:关注生物相容性材料、无菌结构、人体工学,对表面粗糙度和清洁死角要求严格。
- 仪器仪表与光学仪器:关注尺寸稳定性、遮光结构、镜筒同轴度,常需精密CNC配合铝合金阳极氧化。
- 工业自动化与通用设备:关注夹具、齿轮、轴承座、阀体、泵壳的强度与耐磨性,五金手板需求集中。
- 包装与日用化工:关注瓶盖螺纹、泵头行程、密封性能,硅胶复模与小批量注塑使用频繁。
- 照明与电气机械:关注透光率、散热结构、绝缘性能,透明PC与PMMA加工是重点。
- 纺织、家具、五金制品:关注配件连接方式、装饰件外观,多采用快速成型加工验证装配关系。
正因为下游行业如此分散,一家成熟的东莞手板厂必须具备跨材料的加工能力和跨行业的沟通经验,才能在同一套品质体系下交付不同品类的订单。
东莞为什么成为手板模型的核心产区
东莞手板模型产业的聚集,并非偶然。
供应链半径短。从刀具、砂纸、油漆、树脂到标准件、五金配件,几乎所有辅料都能在几十公里内配齐。临时缺料时,采购当天就能补上,这对压缩交期至关重要。
工艺配套齐全。CNC加工、3D打印、硅胶复模、真空浇注、小批量注塑、电镀、氧化、丝印、喷油、镭雕,各类工序在本地都能找到专业协作厂,无需跨省外发。
工程人才充足。长期服务电子与模具行业,让本地积累了大量的结构工程师、编程人员和手工打磨师傅。手板行业的很多细节,比如一刀留多少余量、透明件怎么抛光不透影,靠的是经验而非说明书。
响应速度快。研发节奏越来越紧凑,不少项目要求三到五天出样。东莞手板厂的普遍做法是白夜班接力,编程、加工、后处理同步推进,遇到紧急项目还能拆件并行加工。
一套手板从下单到交付要经过哪些环节
规范的流程是交期和品质的保障。以典型的东莞手板厂作业方式为例:
- 需求沟通与报价。客户提供3D图档(STEP、IGES、STP等格式)或实物样品,说明材料、数量、表面处理和用途。工程师评估加工可行性,反馈结构问题并给出报价与交期。
- DFM分析与工艺确认。检查壁厚、拔模角、最小特征尺寸、装配间隙,确定哪些件走CNC、哪些走3D打印、哪些需要复模。
- 编程与备料。编写刀路、设计夹具、准备材料。透明件、软胶件需要提前安排专用刀具与抛光方案。
- 加工与后处理。CNC切削、打印成型、去毛刺、打磨、喷油、电镀、丝印、装配。外观件通常需要多次上底漆、打磨、再上面漆。
- 检验与包装。核对尺寸、装配试装、检查色差与表面缺陷,拍照留档后按件分装发货。
- 反馈与迭代。客户装配测试后提出修改意见,进入第二轮打样或直接转入小批量注塑。
影响手板报价的六个关键因素
很多客户第一次询价时会疑惑:同样大小的零件,为什么报价差这么多?通常与以下因素有关:
- 结构与复杂度。曲面多、深腔、细窄筋位、薄壁件需要更多装夹次数和更长的加工时间。
- 材料。普通ABS与PEEK、钛合金、透明PC的成本差异可以达到数十倍。
- 精度要求。公差从±0.1mm收紧到±0.02mm,加工与检测成本会显著上升。
- 表面处理。简单打磨与高光镜面、蚀纹、双色喷涂的工时完全不同。
- 数量。单件成本随数量增加而下降,但硅胶复模和小批量注塑各有经济批量区间。
- 交期。加急订单需要调整排产、增加班次,通常会有一定比例的加急费用。
因此,与其只比价格,不如把用途讲清楚——是内部结构验证还是对外展示,是短期使用还是长期测试。工程师据此选择最经济的工艺组合,往往能省下不少预算。
常见问题解答
问:只有实物样品,没有3D图纸,能做手板吗?
可以。通过抄数设计重建三维模型,再进入CNC手板加工或3D打印流程。建议同时提供样品的使用场景和关键配合尺寸,便于工程师判断公差分配。
问:手板件能直接当量产件使用吗?
短期功能测试和展会展示通常没问题,但CNC件的材料批次、内应力和表面处理与注塑件存在差异。若用于跌落测试、老化测试或认证,建议走小批量注塑,使用与量产一致的材料和工艺。
问:一般多久能交货?
常规结构件三到五个工作日,复杂外观件或整套装配样机约七到十个工作日,具体取决于零件数量、后处理工序和当时的排产情况。
问:手板的颜色能做得和量产一致吗?
可以接近但难以完全一致。手板多采用喷涂上色,而量产件可能是色母注塑。建议提供潘通色号或实物色板,并预留色差容忍范围。
结语
东莞手板模型行业的核心竞争力,不在于某一台设备有多先进,而在于把工艺、材料、经验和交期拧成一股绳,帮客户把产品尽快推到市场。对于研发团队而言,选择一家靠谱的东莞手板厂,等于给项目加了一道风险缓冲——结构问题在开模前解决,外观方案在投入前确认,市场反馈在量产前拿到。
如果你手头正好有一个刚完成结构设计的产品,或者一件只有实物没有图纸的老样品,不妨先做一轮产品打样。从CNC手板到硅胶复模,再到小批量注塑,每一步都走得踏实,量产时才不会手忙脚乱。